"Tilpassede hydrauliske presseløsninger" er en af de sætninger, der betyder noget lidt anderledes på hver fabrik, der bruger det. For én plante betyder det en plade, der er stor nok til at tage en form, der er vokset to gange siden det oprindelige citat. For en anden betyder det en presse, der holder vakuum, fordi delen skal være fri for indespærret luft. For en tredjedel betyder det, at pressen skal tale med en robot, en transportør og anlæggets eget produktionssystem uden et menneske i midten.
Vi bygger hydraulisk formeudstyr til to vidt forskellige industrier, gummi og friktionsmaterialer, og det har givet os et ret praktisk overblik over emnet. Specialarbejde starter næsten aldrig med en tegning. Det starter med en del, et materiale og et produktionsmål, og maskinen bliver designet baglæns derfra.
Hvad "Custom" faktisk dækker
I praksis lander tilpasning i et hydraulisk presseprojekt normalt et eller flere af fire steder:
- Formingsgeometri: tonnage, pladestørrelse, dagslys, slaglængde og antal åbninger, dimensioneret til formen og delen i stedet for en katalogside.
- Proceskontrol: varmezoner, temperaturensartethed på tværs af pladen, vakuum eller afgasning, trykrampe og hærdetid.
- Formhåndtering: hvordan formen fyldes, trækkes, overføres og afkøles, hvilket betyder noget, når en presse kører mere end et par cyklusser i timen.
- Automatisering: fodring, aflæsning, trimning, inspektion og dataindsamling, enten som en selvstændig celle eller integreret i en eksisterende linje.
De fleste vellykkede brugerdefinerede maskiner er ikke eksotiske. De er en standardplatform, hvor to eller tre af disse områder bevidst er ombygget, og alt andet er i fred, så reservedele og service forbliver enkelt.
To produktfamilier, en hydraulisk platform
Fordi vores sortiment er opdelt i gummibearbejdning og friktionsmaterialebearbejdning, beskriver vi det ofte som én hydraulisk platform med to forskellige værktøjssæt boltet på den.
Gummivulkaniserings- og injektionsudstyr
På gummisiden strækker sortimentet sig fra pladevulkaniseringspresser over gummivakuumvulkaniseringsmaskiner til horisontale sprøjtestøbemaskiner. Ud over de generelle modeller bygger vi maskiner omkring specifikke produkter: aflederisolatorer, koldkrympekabelkapper, ventilhuse, medicinske gummipropper, kapsler og viskerstrimler. Hver har sine egne særheder, uanset om det er en lang kur, en blanding, der let svidner, eller en skimmelsvamp, der skal evakueres, før materialet flyder.
Hvis din del ligger mellem disse kategorier, starter dimensioneringssamtalen normalt med kapacitet, tryk og pladelayout, som er dækket mere i dybden i vores guide til specifikationer for gummivulkaniseringsmaskine .
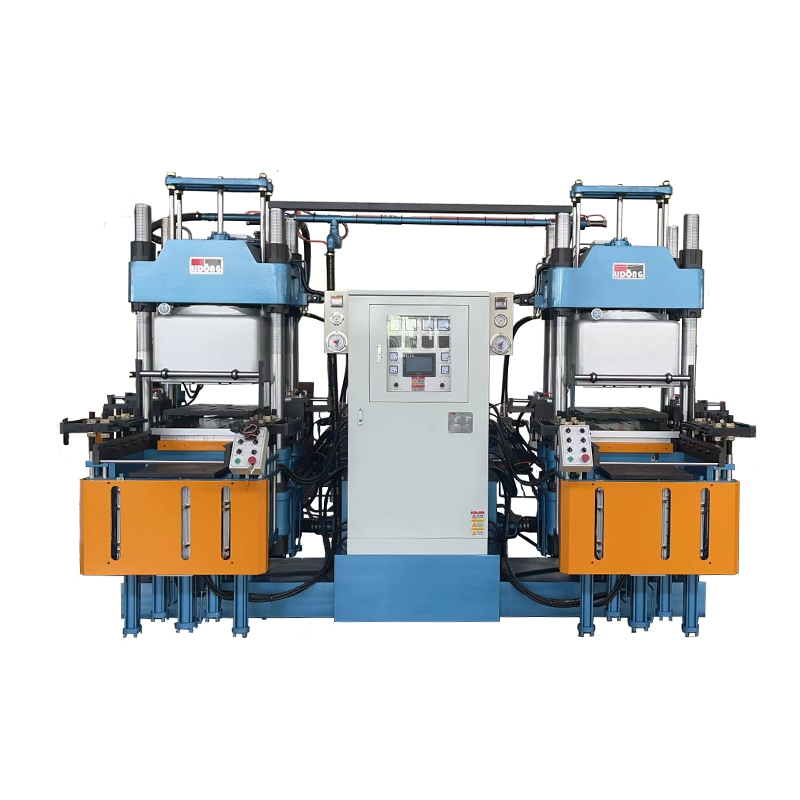 Gummi vakuum vulkaniseringsmaskine Gummivakuumvulkaniseringsmaskine er en slags udstyr, der er specielt brugt til vulkanisering af gummiprodukter. Det kan forbedre produktkvaliteten, kontrollere vulkaniseringsprocessen,... Se produkt →
Bremseklods og friktionsmateriale presser
Friktionssiden er organiseret omkring applikationen: bilskivebremseklodser, tromlebremseklodser, bremsesko, bus- og motorcykelklodser, cykelklodser, ingeniørmaskineriklodser, kobberbaserede formuleringer, højhastighedsskinneklodser og togbremsesko. Ved siden af dem sidder procesmaskinerne, koldpresseformning og forpresning, der kører før eller efter hovedpressen i en bremseklodslinje.
Friktionsmateriale er et pulverproblem mere end et gummiproblem. Luftindfangning, densitetsvariation på tværs af puden og værktøjsslid afgør, om en presse er god nok, og det er også det, der skubber et projekt mod en brugerdefineret specifikation.
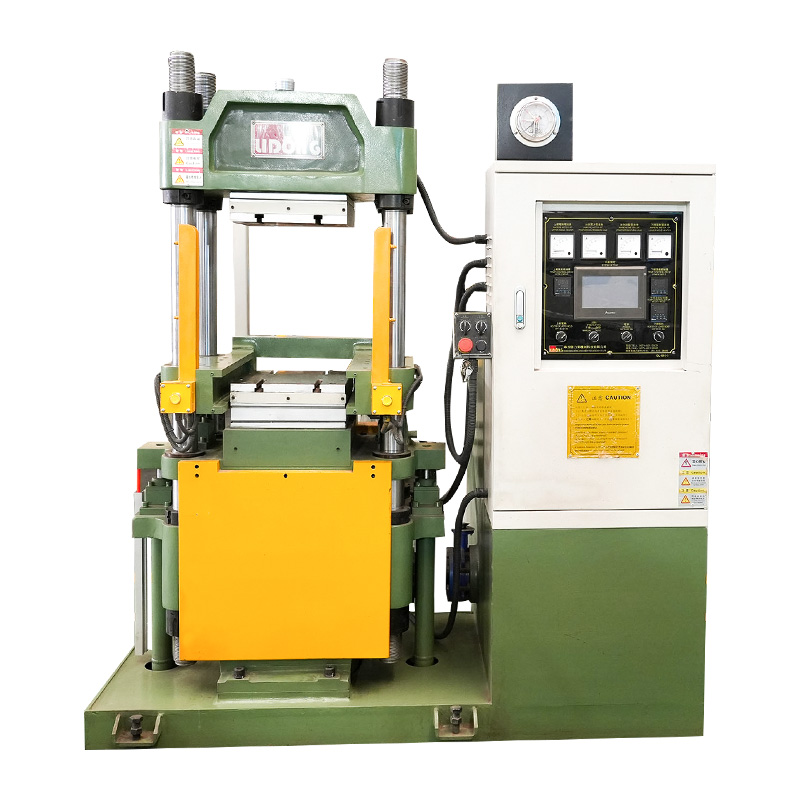 Bilskivebremsepladepressemaskine til friktionsmaterialeproduktion Hydraulisk varmpressestøbemaskine til bremseklodser til biler, der tilbyder PLC-styring, tilpasset 300T–500T tryk og stabil, højeffektiv produktion til friktionsmaterialeprojekter. Se produkt →
Parametrene, der bestemmer designet
Når vi sætter os ned med en kundes procesingeniør, dukker den samme håndfuld spørgsmål op i næsten alle projekter. Tabellen nedenfor er den korte version af den samtale.
| Beslutningspunkt | Hvad vi ser på | Typisk tilpasset resultat |
|---|---|---|
| Tonnage og plade | Projekteret areal, materialetæthed, påkrævet tryk pr. kvadratcentimeter | Større ramme og plade, højere spændekraft |
| Opvarmning | Hærdningskurve, deltykkelse, cyklusmål | Flere zoner, uafhængig pladekontrol |
| Vakuum og afgasning | Risiko for luftindfangning, overfladefinish, tolerance for tomrum | Vakuumkammer, trinvis lukkesekvens |
| Skimmelhåndtering | Skimmelvægt, skiftefrekvens, tilgængelighed af arbejdskraft | Automatisk formoverførsel, hurtigskifteklemmer |
| Automatisering | Outputmål, upstream og downstream udstyr | Robotladning, linjeintegration, datalogning |
| Materiale form | Gummiblanding, pulverblanding, ark eller præform | Forskelligt fodrings- og forformningsarrangement |
Ingen af disse kan afregnes fra et katalog. En presse, der er overdimensioneret i tonnage, men underdimensioneret ved opvarmning, vil stadig skrotte dele, og en presse med fremragende opvarmning, men et langsomt støbeformskifte, vil ikke nå det outputtal, der retfærdiggjorde investeringen.
Når automatisering hører til i omfanget
Automatisering er den del af et brugerdefineret hydraulisk presseprojekt, der oftest enten overspecificeres eller ignoreres fuldstændigt. Vores tommelfingerregel er enkel: automatiser det trin, der er fysisk hårdt, farligt eller inkonsekvent, og lad restens manual stå, indtil volumen retfærdiggør det.
Der kommer hele tiden to eksempler. I gummiproduktion giver automatisk formoverførsel mening, når et tryk kører mange forskellige dele og omskiftning æder skiftet. Ved produktion af friktionsmateriale giver robothåndtering mening, når pudens vægt og placering skal være identisk fra første del til titusindedel. Hvor volumen er høj nok, er automatikken og pressen designet sammen, for det er dyrt og sjældent elegant at eftermontere en læssemaskine på en presse, der aldrig blev lagt til én.
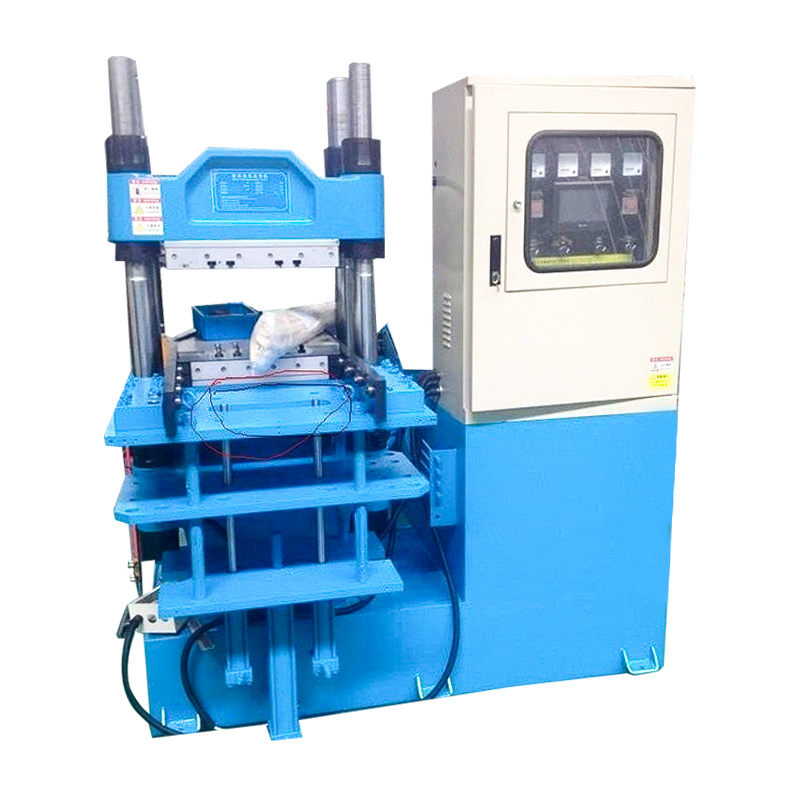 Automatisk formoverførsel vulkaniseringspresse til gummidele Gummivulkaniseringspresse med automatisk støbe ind/ud og flerlags støbeevne, velegnet til gummidele, hvor omskiftning og ensartet håndtering betyder noget. Se produkt →
Hvordan et tilpasset projekt bevæger sig fremad
- Del- og procesgennemgang. Vi ser på tegningen, materialet og målcyklussen og spørger, hvad den nuværende proces gør dårligt.
- Udkast til specifikation. Tonnage, plade, opvarmning, vakuum, formhåndtering og automatisering skrives som tal, ikke adjektiver.
- Prøve og validering. Hvor materialet er ukendt, presses prøver for at bekræfte hærdning eller tæthed, før rammen skæres.
- Byg og fabrikstest. Maskinen samles, opvarmes og køres under belastning inden forsendelse, med kundens form, hvor det er muligt.
- Installation og træning. Operatører lærer parametrene, sikkerhedslåsene og vedligeholdelsesrutinen på deres eget udstyr.
Trin et og to er, hvor et projekt vindes eller tabes. En specifikation, der er klar over, hvad maskinen skal producere, er langt mere nyttig end en, der blot oplister funktioner.
Spørgsmål, der er værd at stille, før du forpligter dig
- Hvad er det reelle tryk pr. kvadratcentimeter ved delen, ikke kun pressetonnagen?
- Hvor ensartet er pladetemperaturen over hele arbejdsområdet, og hvordan måles den?
- Er der behov for vakuum til hver form, eller kun de svære?
- Hvem leverer formen, og hvem har ansvaret, hvis form og presse ikke stemmer overens?
- Hvad koster et skimmelskifte i tid, og hvem udfører det?
- Hvilke reservedele og support vil stadig være tilgængelig om tre år?
Disse spørgsmål er ikke modstridende. Det er de samme, som vores egne ingeniører rejser under en gennemgang, og en leverandør, der besvarer dem uden tøven, har som regel bygget maskinen før.
Arbejde med en bygmester i stedet for et katalog
Skræddersyede hydrauliske presseløsninger er i sidste ende en samtale mellem de mennesker, der laver delen og de mennesker, der laver maskinen. Jo mere specifik samtalen er, jo mindre af budgettet går der til funktioner, som ingen bruger.
Vi bygger vulkaniserings- og injektionsudstyr og friktionsmaterialepresser, og vi påtager os ikke-standardiserede projekter, når en standardmaskine reelt ikke vil klare opgaven. Hvis du gerne vil se de platforme, disse tilpasninger er baseret på, så start med vores maskinsortiment , eller send os en deltegning og en målcyklustid, så fortæller vi dig ærligt, om den har brug for en brugerdefineret presse eller blot en bedre opsætning på en standard.