Dit transportbånd har lige fået en punktering. En 200 mm flænge løber gennem topdækslet, og produktionen standses. Beslutningen om, hvordan den skal repareres, betyder mere, end de fleste forventer. En hurtig patch kan få dig til at køre i dag, men den forkerte reparationsmetode kan skabe et tilbagevendende fejlpunkt, der koster mere i nedetid end selve reparationen. Efter at have vurderet almindelig reparationspraksis er den mest pålidelige tilgang til kraftige gummibælter varm vulkanisering, forudsat at du har eller kan leje det rigtige udstyr. Her nedbryder vi mulighederne og hvad hver enkelt betyder for din operation.
Almindelige typer af gummitransportbåndsskader
Skader på et transportbånd får sjældent samme form to gange. De hyppigste problemer er langsgående rifter langs bæltets midte, punkteringer forårsaget af skarpe malm eller metalskrot, revner i kanter som følge af fejlsporing af bæltet og slid på dæksler eller udhulning fra gentagne stød. Hver type har en anden reparationsstrategi. En punktering gennem topdækslet behøver kun en lille plet, mens en lang rift i slagtekroppen kræver en fuld vulkaniseret splejsning for at genoprette spændingsgraden.
Den første beslutning: Reparation eller udskiftning?
Før du vælger en reparationsmetode, skal du vurdere, om bæltet overhovedet er værd at reparere. Skadens omfang er hoveddriveren. Hvis riften løber over den fulde båndbredde, eller hvis stålsnorene er knækket og tæret, vil en reparation aldrig genoprette båndets oprindelige spændingsværdi. I så fald er udskiftning det eneste sikre valg.
Overvej også alderen og den resterende dæktykkelse. Et bælte, der allerede har mistet 30 % af sin oprindelige dæktykkelse, vil ikke fungere godt efter et lokalt plaster. I modsætning hertil er en rift, der er mindre end 20 % af bæltets bredde, med intakt stof eller snor, en god kandidat til reparation.
De vigtigste reparationsmetoder for gummitransportbånd
Der er tre udbredte metoder til reparation af gummitransportbånd. Hver enkelt har en forskellig balance mellem hastighed, holdbarhed og udstyrsomkostninger.
Varm vulkanisering
Varm vulkanisering, også kaldet varm splejsning, bruger varme og tryk til at hærde et reparationsplaster eller en splejsning ind i bæltestrukturen. Det beskadigede område afskæres, en ny gummiliste placeres, og en vulkaniseringspresse tilfører kontrolleret varme og tryk i en fastsat periode. Denne proces skaber en kemisk binding, der er næsten lige så stærk som det originale bælte. Det giver også en ren, ensartet overflade, der modstår yderligere rivning, slid og indtrængning af fugt.
 Pladevulkaniseringspresse til varm splejsning og reparation Denne presse bruger varme og tryk til at hærde pletter i bæltestrukturer, hvilket skaber bindinger næsten lige så stærke som originalen. Ideel til lokale defekter, den tilbyder en ren, ensartet overflade, der er modstandsdygtig over for rivning og fugt. Se produkt →
Kold bonding
Kold limning bruger en to-komponent klæbemiddel og et reparationsplaster, uden varme. Det er hurtigt og billigt, og det kan udføres på stedet med minimalt med værktøj. Dog er bindingslinjen fortsat et svagt punkt. Under høj spænding, aggressive materialestrømme eller temperaturer over 80°C mislykkes reparationer af koldbundne ofte inden for få uger. Det er bedst at reservere til små overfladefejl, kantskader eller som en midlertidig reparation, mens en permanent reparation er planlagt.
Mekaniske fastgørelseselementer
Mekaniske fastgørelsesmidler, såsom boltede plader eller hængslede splejsningssystemer, er den hurtigste metode. Et reparationspersonale kan installere dem på under en time, og der kræves ingen hærdningstid. Ulempen er, at fastgørelseselementer skaber et bøjeligt led, der kan løsne sig, forårsage sporingsproblemer ved hovedremskiven eller fange skrabere. De er nyttige til nødrestaurering eller til bælter, der kører ved lav hastighed med lavspændingsbelastninger.
Sammenligning af reparationsmetoder: styrke, nedetid og omkostninger
Tabellen nedenfor opsummerer de vigtigste afvejninger, du bør overveje, når du vælger en reparationsmetode.
| Metode | Styrke | Nedetid | Omkostninger | Bedst til |
|---|---|---|---|---|
| Varm vulkanisering | Høj, tæt på original | 4-12 timer inklusive afkøling | Høj udstyrsinvestering | Lange rifter, kantskader, højspændte bælter |
| Kold binding | Moderat | 1-3 timer | Lav | Små dækfejl, nødlapper |
| Mekaniske fastgørelseselementer | Lav to moderate | 30-60 minutter | Lav to moderate | Midlertidig restaurering i nødstilfælde |
Udstyrsovervejelser ved varmevulkaniseringsreparationer
Hvis du planlægger at standardisere på varm vulkanisering, er det korrekte udstyr afgørende. En bærbar vulkaniseringspresse eller en standardpladevulkaniseringspresse skal levere en ensartet pladetemperatur, typisk i området fra 140°C til 160°C, og tilstrækkeligt spændetryk til at tvinge reparationsstrimlen ind i båndmatricen. Varmepladens dimensioner skal dække det forberedte reparationsområde plus en kant på mindst 50 mm på alle sider.
Trykfordelingen er lige så vigtig. Luft, der er fanget mellem reparationsplasteret og bæltet, kan forårsage blærer og svigt. A købsvejledning til gummivulkaniseringsmaskine kan hjælpe dig med at forstå de vigtigste specifikationer, der påvirker reparationskvaliteten, såsom trykkapacitet, varmezonekontrol og muligheder for formoverførsel.
Til reparationer på tykke dæksler, eller når du har brug for at minimere luftindfangning, giver en vakuum-assisteret vulkaniseringsmaskine mere pålidelige resultater ved at fjerne luft før hærdning.
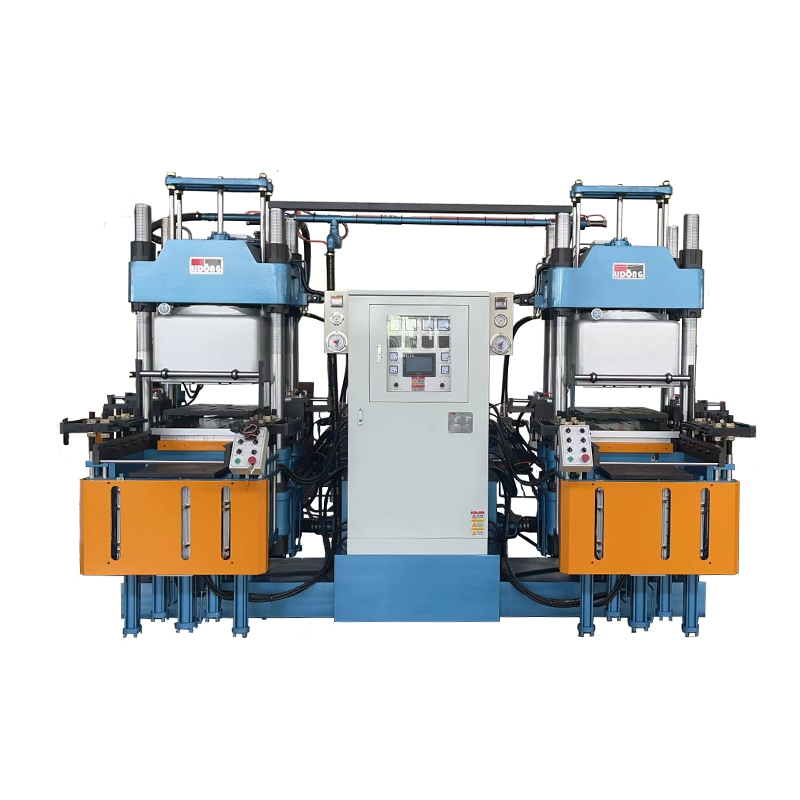 Vakuumvulkaniseringsmaskine til luftfri gummireparationer Ved at fjerne luft før hærdning, reducerer denne maskine indeslutning i tykke dæksler og sikrer pålidelig vulkanisering. Velegnet til tætninger, pakninger og viskerstrimler, det forbedrer produktkvalitet og proceskontrol. Se produkt →
Hvornår skal man vælge reparation vs udskiftning
Som en generel regel repareres, når det beskadigede område er lokaliseret, og båndets strukturelle forstærkning forbliver sund. For eksempel kan en enkelt sidekantrivning på 100 mm varmvulkaniseres med succes. Du bør dog udskifte selen, hvis en rift overstiger ca. 25 % af selens bredde, hvis der er tre eller flere større fejl i en 1-meters sektion, eller hvis selen allerede er blevet repareret to gange i samme område. A pladevulkaniseringspresse kan bruges til både natur- og syntetisk gummi , som udvider dine reparationsmuligheder, men det ændrer ikke på de underliggende udskiftningskriterier.
Praktiske trin til en pålidelig reparation
Følg disse trin, når du udfører en varm vulkaniseringsreparation på et gummitransportbånd:
- Undersøg og marker de nøjagtige grænser for skaden, og afgør, om der er blotlagte slagtekrop eller stålsnore.
- Skift det beskadigede område til et lavt, jævnt hulrum. Fjern alt løst gummi og støv.
- Påfør en kompatibel reparationsstrimmel eller gummiblanding, og sørg for, at plasteret er lidt større end hulrummet.
- Placer reparationsområdet mellem pladerne på din vulkaniseringsmaskine. Indstil temperaturen og trykket i henhold til bælteproducentens anbefalinger.
- Oprethold opvarmningscyklussen i den foreskrevne tid, og lad derefter reparationen køle af uden at aflaste trykket.
- Trim overskydende materiale, og kør bæltet ved reduceret hastighed den første dag, og kontroller for tegn på løft eller blærer.
Valg af den rigtige reparationsmetode afhænger af bæltets tilstand, den tid, du har råd til, og det udstyr, du har på stedet. Varm vulkanisering forbliver det mest holdbare valg for alvorlige skader, og det er den eneste metode, der genopretter en sømløs, fuldstyrke bælteoverflade. Hvis du reparerer remme regelmæssigt, vil investering i en pålidelig vulkaniseringsmaskine hurtigt tjene sig selv tilbage i reduceret nedetid og længere båndlevetid. For en mere detaljeret gennemgang af, hvordan forskellige vulkaniseringsmaskiner sættes op og betjenes, skal du tale med en udstyrsleverandør om dine specifikke reparationsscenarier.